Whatsapp :
+86 138-5857-5598
 Idiomas
Idiomas

Perfiles de puertas y ventanas de PVC: una solución completa de empoderamiento técnico
La sustancia química WSD es ynuestro socio dedicado a todo el proceso para la fabricación de perfiles de PVC de alto rendimiento. Respaldados por los más de 20 años de experiencia de WSD CHEMICAL en combinación de materias primas de PVC, optimización de parámetros de procesamiento y resolución de problemas de producción in situ, ofrecemos un sistema validado de extremo a extremo que cubre la selección de materias primas, la precisión de la formulación, la optimización de procesos y la producción sin defectos.
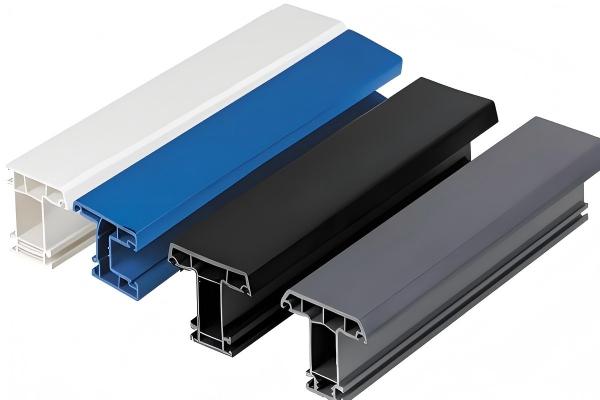
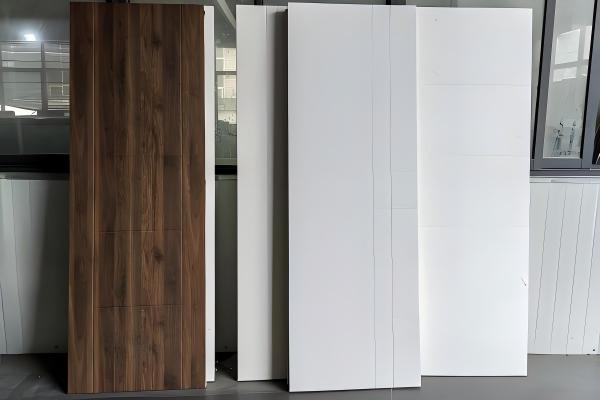
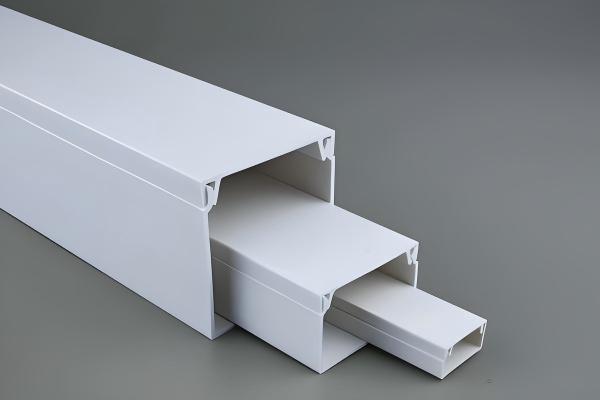
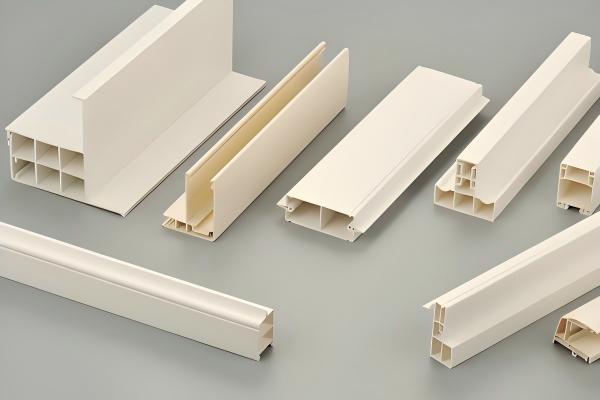
Los perfiles de puertas y ventanas de PVC son perfiles rígidos diseñados que se utilizan en aplicaciones residenciales, comerciales y arquitectónicas de alta gama.
Ventajas clave:
Alta resistencia a la tracción y al impacto para cumplir con la carga de viento.
Excelente aislamiento térmico
Totalmente reciclable
Aplicaciones:
Ventanas residenciales, puertas corredizas, cerramientos de balcones, sistemas de muros cortina y componentes de casas pasivas de primera calidad
WSD CHEMICAL proporciona sistemas de materiales de perfil optimizado—nohagentes espumantes, sin control de expansión, centrados en la rigidez, la soldabilidad y la fidelidad de la superficie.
Sistema de resina:
S-PVC K65–K68—El alto peso molecular garantiza la elasticidad de la masa fundida, la resistencia de la soldadura y la resistencia a la fluencia a largo plazo.
Sistema de estabilización:
California Estabilizador de zinc,Estabilizador de PVC a base de plomo(2.0–5.0fr)
Modificación de impacto:
Modificador de impacto acrílico(3–5phr) — Excelente resistencia al impacto y a la intemperie
CPE (3–10phr)—Alternativa rentable para perfiles no transparentes y no estructurales.
Coadyuvantes de procesamiento:
ACR-401 (1,0–1,5 phr): mejora la homogeneidad de la masa fundida, reduce las rayas superficiales y mejora la velocidad de extrusión.
Sistema de lubricación:
Interno: Ácido esteárico (0,3–0,5 phr): reduce la viscosidad de la masa fundida.
Externo: cera de PE (0,1–0,2 phr): evita la acumulación de matrices y garantiza un desmolde suave.
Aditivos ópticos y funcionales:
Rutilo TiO₂ (2.0–3.0phr) — Alto poder cubriente, resistente a los rayos UV.
Brillante ópticoOB-1(0.02–0,03phr): realza la blancura sin amarillear.
CaCO₃ (5–50phr, 2,5 μm promedio): agente nucleante para suavidad de la superficie; evita la arenilla.
WSD CHEMICAL proporciona two, formulaciones validadas por extrusión para perfiles estándar y premium.
FFórmula 1: Perfil de ventana blanco estándar
RESINA DE PVC (K66-68) | 100 kg |
Estabilizador Ca Zn/estabilizador de PVC a base de plomo | 4,0 kg |
Modificador de impacto/AIM CPE 135A | 10,0/6,0 KG |
Ayuda de procesamiento ACR-401 | 1,5 kg |
Ácido esteárico | 0,3 kg |
Cera de PE | 0,2 kg |
Rutilo TiO₂ | 2,5 kg |
Abrillantador óptico | 0,02 kg |
CaCO₃ fino (2,5 μm) | 10-15 kg |
Fórmula 2: Perfil de puerta de alto rendimiento (reforzado)
S-PVC (K68) | 100 |
Estabilizador CaZn | 2.1 |
Modificador de impacto MBS | 8.0 |
ACR-401 | 1.5 |
Ácido esteárico | 0,5 |
Cera de PE | 0,2 |
Rutilo TiO₂ | 3.5 |
Abrillantador óptico | 0.1 |
CaCO₃ fino | 6.0 |
Fibra de vidrio (1–2 %, precompuesta) | 1.5 |
Los protocolos de extrusión de WSD CHEMICAL se prueban en campo en más de 12 países para garantizar la repetibilidad y la minimización de defectos.
Proceso de mezcla:
Calientetemperatura de mezcla: 110–115°C
Tiempo de mezcla: 8-10 minutos
Enfriamiento:40-45°C antes de la extrusión
Úselo dentro de las 24 horas para evitar la absorción de humedad → crítico para la integridad de la soldadura
Perfil de temperatura de extrusión (gradiente típico):
Zona de alimentación: 160–165°C
Zona de compresión: 170–175°C
Zona de medición: 180–185°C
Zona de matriz: 182–188 °C
Evite >190°C: previene la degradación térmica y las manchas negras
Velocidad del tornillo y control de arrastre:
Velocidad del tornillo: 12–18 rpm (dependiendo de la complejidad del perfil)
Velocidad de transporte: Coincidencia con la relación de expansión—tasa de producción objetivo: 1,5–2,5 m/min
Utilice un “control de velocidad de circuito cerrado” para evitar la desviación dimensional
Enfriamiento y calibración:
Tanque de calibración de vacío: -0,04 a -0,06 MPa
Temperatura del agua de refrigeración: 20–25 °C (gradiente gradual: 25 °C → 22 °C → 20 °C)
Longitud de enfriamiento: ≥3,5 m: garantiza una cristalización completa y evita la deformación
Los ingenieros de campo de WSD CHEMICAL resuelven diariamente estos cinco defectos principales del perfil.
P: ¿Resistencia de las esquinas de soldadura por debajo de 3000 N?
R: Aumente el MBS a 7,5–8,0 phr; verificar el valor K de la resina ≥K68; asegure una temperatura de extrusión >180°C en la zona de medición para una fusión completa.
P: ¿La superficie tiene una textura de “piel de naranja” o poco brillo?
R: Aumente el ACR-401 a 1,5 phr; comprobar la temperatura del troquel ≥185°C; confirme la dispersión de TiO₂; utilice una mezcla maestra precompuesta si es necesario.
P: ¿El perfil se deforma después del enfriamiento, especialmente en secciones gruesas?
R: Ajuste el gradiente de enfriamiento: reduzca la temperatura inicial del agua a 18 °C; ampliar la longitud de enfriamiento en 0,5 m; verifique que la velocidad de transporte esté sincronizada con la velocidad de extrusión.
P: ¿Motas negras o decoloración en el perfil extruido?
R: Verifique la dosis de estabilizador: debe ser ≥2,0 phr; inspeccionar el cilindro/matriz para detectar acumulación de carbón; Reduzca el tiempo de residencia aumentando la velocidad del tornillo (si no se sobrecarga).
P: ¿Variación de color entre lotes?
R: Utilice una mezcla maestra de pigmentos precompuesto; controlar la temperatura de mezcla ≤115°C; evitar rectificado >5% en perfiles coloreados.
El equipo de innovación técnica de WSD CHEMICAL, con más de 20 años en el desarrollo de perfiles arquitectónicos de PVC, brinda soporte de ingeniería personalizado, que incluye:
Selección de materia prima: Ayude a los clientes a evitar desvíos y eliminar el desperdicio causado por prueba y error ciegos.
Diseño de formulación: Acortar el ciclo de desarrollo de nuevos productos de los clientes entre un 30% y un 50%.
Optimización de la formulación: Reducir el costo integral de los clientes entre un 5% y un 15% y, al mismo tiempo, mejorar el rendimiento del producto.
Solución de problemas de producción: Minimizar las pérdidas por tiempos de inactividad y aumentar el rendimiento del producto terminado.
Soporte técnico completo:Permita que los clientes pequeños y medianos accedan al mismo nivel de servicios de ingeniería de formulación que disfrutan las grandes empresas.