

Whatsapp :
+86 138-5857-5598
 Línguas
Línguas

Somos seu parceiro técnico dedicado em todo o processo para fabricação de dutos UPVC. Fornecemos um sistema completo e verificado que abrange matérias-primas maduras e recomendações auxiliares, fórmulas de produção validadas para produção em massa, especificações de processo padronizadas e soluções direcionadas para problemas comuns de produção no local. Todo o nosso suporte é projetado para ajudá-lo a lançar tubos UPVC estáveis e de alto desempenho e produtos de conexão rapidamente, com custos minimizados de tentativa e erro.
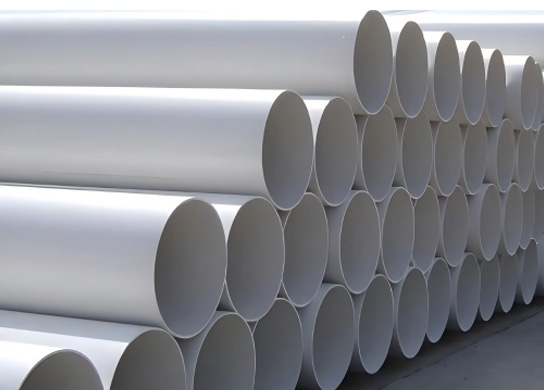
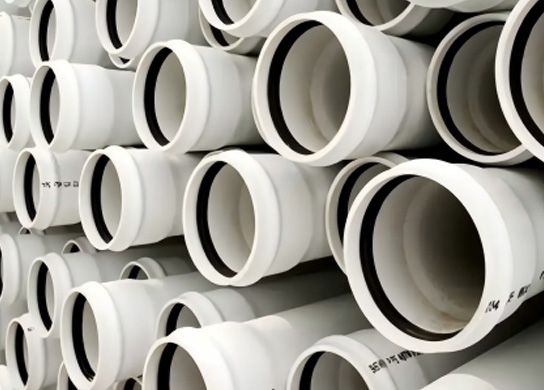
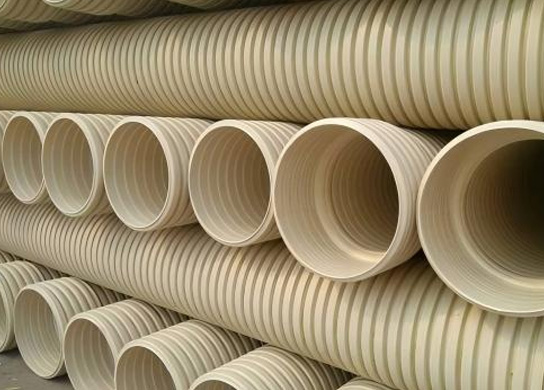
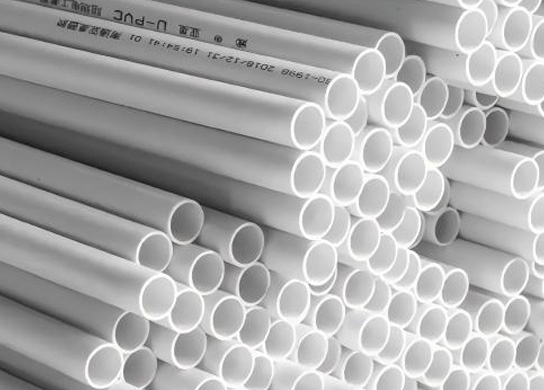
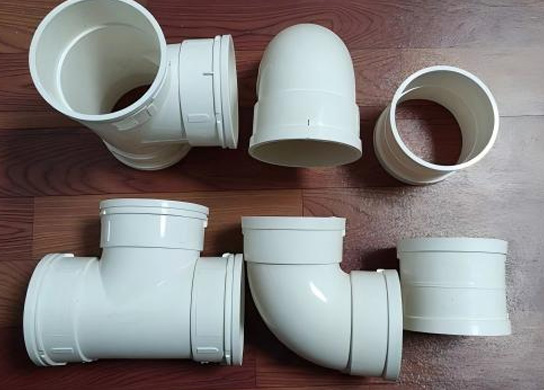
Os tubos e conexões UPVC apresentam excepcional resistência à corrosão, desempenho confiável de fácil colagem, textura rígida e preço altamente econômico. Eles são totalmente adequados para fornecimento estável de longo prazo de uma ampla variedade de meios, incluindo água potável, águas residuais, produtos químicos, fluidos de aquecimento e refrigerantes, alimentos, líquidos ultrapuros, lamas, gases, ar comprimido e sistemas de vácuo. O portfólio principal de produtos abrange 5 tipos de tubulações principais:Tubo de abastecimento de água UPVC, Tubo de drenagem, Conduíte elétrico, Tubo químico industrial, Tubo corrugado de parede dupla e acessórios
Fornecemos soluções de correspondência de matérias-primas e auxiliares classificadas e adaptadas ao cenário, personalizadas para se alinhar ao posicionamento específico do seu produto, às condições existentes do equipamento de produção e às metas orçamentárias de custo:
Série de estabilizador de calor:Estabilizador de PVC à base de chumbo, estabilizadores de metilestanho, estabilizador de PVC em pó sólido Ca / Zn. Eles são respectivamente combinados com tubos industriais padrão, tubos transparentes de alta qualidade e tubos não tóxicos de qualidade alimentar, para atender totalmente aos diferentes requisitos de estabilidade térmica de diversas linhas de produtos.
Série de aditivos de processamento:Ácido Esteárico, CERA PE, Auxiliar de processamento acrílico WSD-401. Esses componentes otimizam a suavidade da extrusão, melhoram significativamente o acabamento superficial do produto acabado e evitam efetivamente defeitos comuns de processamento.
Série de modificadores de desempenho:O polietileno clorado/CPE 135A aumenta muito a resistência ao impacto em baixas temperaturas dos tubos acabados e reduz drasticamente a taxa de quebra do produto acabado em testes de queda padrão.
Série de pigmentos e abrilhantadores:Anatásio de dióxido de titânio, rutilo de dióxido de titânio, pigmentos de óxido de ferro, negro de fumo, branqueador óptico OB-1. Eles suportam correspondência de cores de superfície personalizada para tubos e melhoram efetivamente a resistência às intempéries de produtos de dutos usados externamente.
Fornecemos 2 conjuntos das fórmulas mais amplamente aplicadas e altamente estáveis para sua referência.
Fórmula 1: Tubo de abastecimento de água UPVCValor K 66-68 Resina de PVC: 100 kg
estabilizador de cálcio-zinco: 2,5-3,0 kg
CPE 135A:3kg
Auxiliar de processamento ACR ACR-401:1,5kg
Ácido esteárico: 0,3kg
Cera PE: 0,2 kg
Carbonato de cálcio: 25kg
Dióxido de titânio THR-6666:1,5kg
Resina de PVC K Valor 55-58: 100kg
Estabilizador Ca/Zn:3,5-5,0kg
CPE 135A:3kg
ACR 2,5kg
Estearato de cálcio: 0,3 kg
Cera PE 0,1kg
Pó de cálcio: 10kg
Organizamos especificações de operação claras e acionáveis para os principais nós de produção para ajudá-lo a padronizar sua linha de produção e reduzir produtos com defeito aleatórios:
Processo de mistura de alta velocidade: Defina a temperatura de mistura final para 118-125 ℃, controle o tempo total de mistura em 10 minutos. Resfrie o material misturado abaixo de 40 ℃ após a descarga e termine de usar o material misturado dentro de 72 horas para evitar a absorção de umidade que afeta o desempenho do produto.
Processo de extrusão: Defina o gradiente de temperatura do barril para 160 ℃-185 ℃, controle a temperatura da matriz em 180-190 ℃. Combine rigorosamente a velocidade de rotação do parafuso com a velocidade de tração, para manter a taxa de alteração dimensional longitudinal do tubo acabado ≤5%.
Processo de dimensionamento e resfriamento: Controle o grau de vácuo de dimensionamento em -0,07 ~ -0,09 MPa, mantenha a temperatura da água de resfriamento circulante entre 15-25 ℃, para garantir a redondeza perfeita e uniformidade consistente da espessura da parede do tubo acabado.
Coletamos quatro pontos problemáticos mais frequentes que incomodam os fabricantes de UPVC na linha de produção e fornecemos soluções diretas e implementáveis para ajudá-lo a resolver problemas de emergência rapidamente:
UM: Primeiro verifique se a temperatura local do barril ou da matriz excede o limite superior do processo em 10-15 ℃, depois verifique se a quantidade adicionada de estabilizador de calor é insuficiente e limpe regularmente o carbono acumulado dentro da matriz.
UM: Aumente adequadamente a quantidade de adição do modificador de impacto CPE, ajuste a temperatura de extrusão para garantir a plastificação total das matérias-primas e evite a plastificação incompleta causada por temperatura excessivamente baixa.
UM: Verifique se a quantidade de enchimento de pó de cálcio na fórmula da resina de PVC é muito alta e reduz a resistência estrutural intrínseca do tubo, ou ajuste a proporção de auxiliares de processamento para melhorar a rigidez inerente do tubo.
UM: Reduza adequadamente a dosagem de ácido esteárico e outros lubrificantes facilmente migrados, ajuste a proporção de auxiliares de processamento na fórmula e aumente a temperatura da matriz de forma adequada.
Se você tiver requisitos especiais personalizados para produção de tubos e conexões UPVC ou encontrar problemas técnicos difíceis que não podem ser resolvidos em sua linha de produção, nossa equipe técnica com mais de 20 anos de experiência dedicada em serviços de produção de dutos UPVC pode fornecer orientação direcionada individual, cobrindo depuração de fórmulas, otimização de processos de produção e correspondência personalizada de matérias-primas. Ajudaremos você a construir rapidamente um sistema de produção UPVC totalmente estável e de alto rendimento.