Whatsapp :
+86 138-5857-5598
 Langues
Langues

Profilés de portes et fenêtres en PVC : une solution complète d'autonomisation technique
Le produit chimique WSD est ynotre partenaire dédié à tout le processus pour la fabrication de profilés PVC haute performance. Forts de plus de 20 années d'expérience approfondie de WSD CHEMICAL dans l'adaptation des matières premières en PVC, l'optimisation des paramètres de traitement et le dépannage de la production sur site, nous fournissons un système validé de bout en bout couvrant la sélection des matières premières, la précision de la formulation, l'optimisation des processus et une production sans défaut.
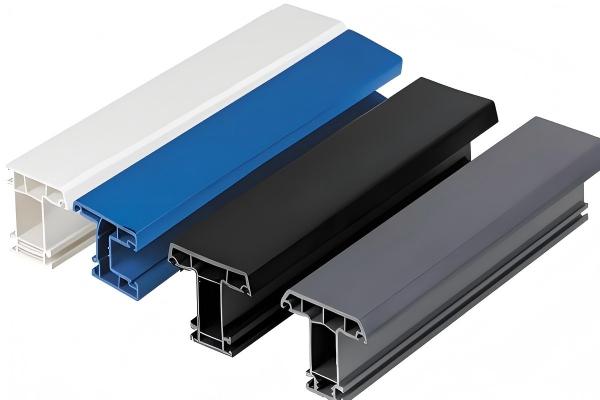
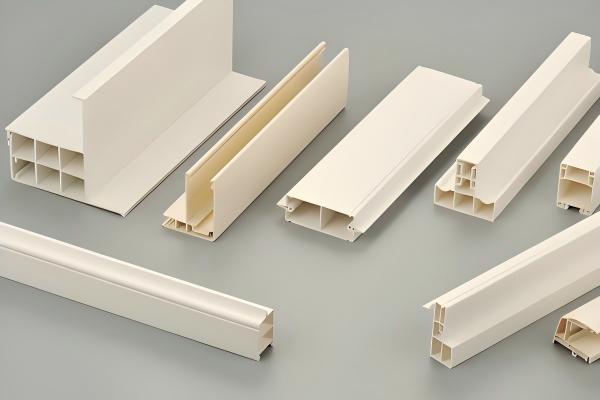
Les profilés de fenêtres et de portes en PVC sont des profilés rigides utilisés dans les applications architecturales résidentielles, commerciales et haut de gamme.
Avantages clés :
Haute résistance à la traction et aux chocs pour la conformité aux charges de vent
Excellente isolation thermique
Entièrement recyclable
Applications :
Fenêtres résidentielles haut de gamme, portes coulissantes, clôtures de balcon, systèmes de murs-rideaux et composants de maison passive
WSD CHEMICAL fournit des systèmes de matériaux optimisés pour les profils—noagents moussants, sans contrôle de l'expansion, axés sur la rigidité, la soudabilité et la fidélité de la surface.
Système de résine :
S-PVC K65-K68—Un poids moléculaire élevé garantit l'élasticité de la fusion, la résistance de la soudure et la résistance au fluage à long terme.
Système de stabilisation :
Californie Stabilisateur de Zn, Stabilisateur PVC à base de plomb(2,0–5.0phr)
Modification d'impact :
Modificateur d'impact acrylique(3–5phr) — Excellente résistance aux chocs et aux intempéries
CPE (3–10phr)—Alternative rentable pour les profils non transparents et non structurels.
Aides technologiques :
ACR-401 (1,0–1,5 phr)—Améliore l'homogénéité de la fonte, réduit les stries de surface, améliore le taux d'extrusion.
Système de lubrification :
Interne : Acide stéarique (0,3 à 0,5 phr) – Réduit la viscosité de la fusion.
Externe : cire PE (0,1 à 0,2 phr) – Empêche l'accumulation de matrice et assure un démoulage en douceur.
Additifs optiques et fonctionnels :
Rutile TiO₂ (2.0–3.0phr) — Haut pouvoir couvrant, résistant aux UV.
Azurant optiqueOB-1(0,02–0,03phr)—Améliore la blancheur sans jaunir.
CaCO₃ (5–50phr, 2,5 μm en moyenne) – Agent nucléant pour le lissage de la surface ; évite le grain.
WSD CHEMICAL fournit thélas, formulations validées par extrusion pour profils standards et premium.
Fformule 1 : Profil de fenêtre blanc standard
RÉSINE PVC (K66-68) | 100KG |
Stabilisateur Ca Zn/Stabilisateur PVC à base de plomb | 4,0 kg |
Modificateur d'impact CPE 135A/AIM | 10,0/6,0 kg |
Aide technologique ACR-401 | 1,5 kg |
Acide stéarique | 0,3 kg |
Cire PE | 0,2 kg |
RutileTiO₂ | 2,5 kg |
Azurant optique | 0,02 kg |
CaCO₃ fin (2,5 μm) | 10-15KG |
Formule 2 : Profil de porte haute performance (renforcé)
S-PVC (K68) | 100 |
Stabilisateur CaZn | 2.1 |
Modificateur d'impact MBS | 8.0 |
ACR-401 | 1,5 |
Acide stéarique | 0,5 |
Cire PE | 0,2 |
RutileTiO₂ | 3.5 |
Azurant optique | 0,1 |
CaCO₃ fin | 6.0 |
Fibre de verre (1 à 2 %, pré-composée) | 1,5 |
Les protocoles d'extrusion de WSD CHEMICAL sont testés sur le terrain dans plus de 12 pays pour garantir la répétabilité et la minimisation des défauts.
Processus de mélange :
Chaudtempérature de mélange : 110–115°C
Temps de mélange : 8 à 10 minutes
Refroidissement:40-45°C avant extrusion
Utiliser dans les 24 heures pour éviter l’absorption d’humidité → critique pour l’intégrité de la soudure
Profil de température d'extrusion (gradient typique) :
Zone d'alimentation : 160–165°C
Zone de compression : 170–175°C
Zone de mesure : 180–185°C
Zone de matrice : 182–188°C
Éviter >190°C — évite la dégradation thermique et les taches noires
Contrôle de la vitesse des vis et du transport :
Vitesse de vis : 12-18 tr/min (en fonction de la complexité du profil)
Vitesse de transport : Adaptée au taux d'expansion — débit de sortie cible : 1,5–2,5 m/min
Utilisez un « contrôle de vitesse en boucle fermée » pour éviter la dérive dimensionnelle
Refroidissement et calibrage :
Réservoir d'étalonnage sous vide : -0,04 à -0,06 MPa
Température de l'eau de refroidissement : 20–25°C (gradient par étapes : 25°C → 22°C → 20°C)
Longueur de refroidissement : ≥3,5 m — assure une cristallisation complète et empêche la déformation
Les ingénieurs de terrain de WSD CHEMICAL résolvent quotidiennement ces 5 principaux défauts de profil.
Q : Résistance des coins de soudure inférieure à 3 000 N ?
A : Augmenter le MBS à 7,5–8,0 phr ; vérifier la valeur K de la résine ≥K68 ; assurer une température d'extrusion >180°C dans la zone de dosage pour une fusion complète.
Q : La surface a une texture « peau d'orange » ou est peu brillante ?
R : Augmentez l'ACR-401 à 1,5 phr ; vérifier la température de la filière ≥185°C ; confirmer la dispersion de TiO₂ — utiliser un mélange maître pré-composé si nécessaire.
Q : Le profil se déforme après refroidissement, en particulier dans les sections épaisses ?
R : Ajustez le gradient de refroidissement – réduisez la température initiale de l'eau à 18 °C ; prolonger la longueur de refroidissement de 0,5 m ; vérifier que la vitesse de transport est synchronisée avec le taux d'extrusion.
Q : Points noirs ou décoloration dans le profil extrudé ?
R : Vérifiez le dosage du stabilisant – doit être ≥2,0 phr ; inspecter le baril/la filière pour déceler toute accumulation de carbone ; réduire le temps de séjour en augmentant la vitesse de la vis (sinon surcharge).
Q : Variation de couleur entre les lots ?
R : Utilisez un mélange maître de pigments pré-composé ; contrôler la température de mélange ≤115°C ; éviter le rebroyage >5 % dans les profils colorés.
L'équipe d'innovation technique de WSD CHEMICAL, avec plus de 20 ans d'expérience dans le développement de profilés architecturaux en PVC, fournit un « support d'ingénierie individuel », notamment :
Sélection des matières premières : Aidez les clients à éviter les détours et à éliminer le gaspillage causé par les essais et erreurs aveugles.
Conception de formulations : raccourcissez le cycle de développement de nouveaux produits des clients de 30 à 50 %.
Optimisation des formulations : Réduisez le coût global des clients de 5 à 15 %, tout en améliorant simultanément les performances du produit.
Dépannage de production : minimisez les pertes liées aux temps d'arrêt et augmentez le rendement du produit fini.
Support technique complet :Permettez aux petites et moyennes entreprises d’accéder au même niveau de services d’ingénierie en formulation dont bénéficient les grandes entreprises.